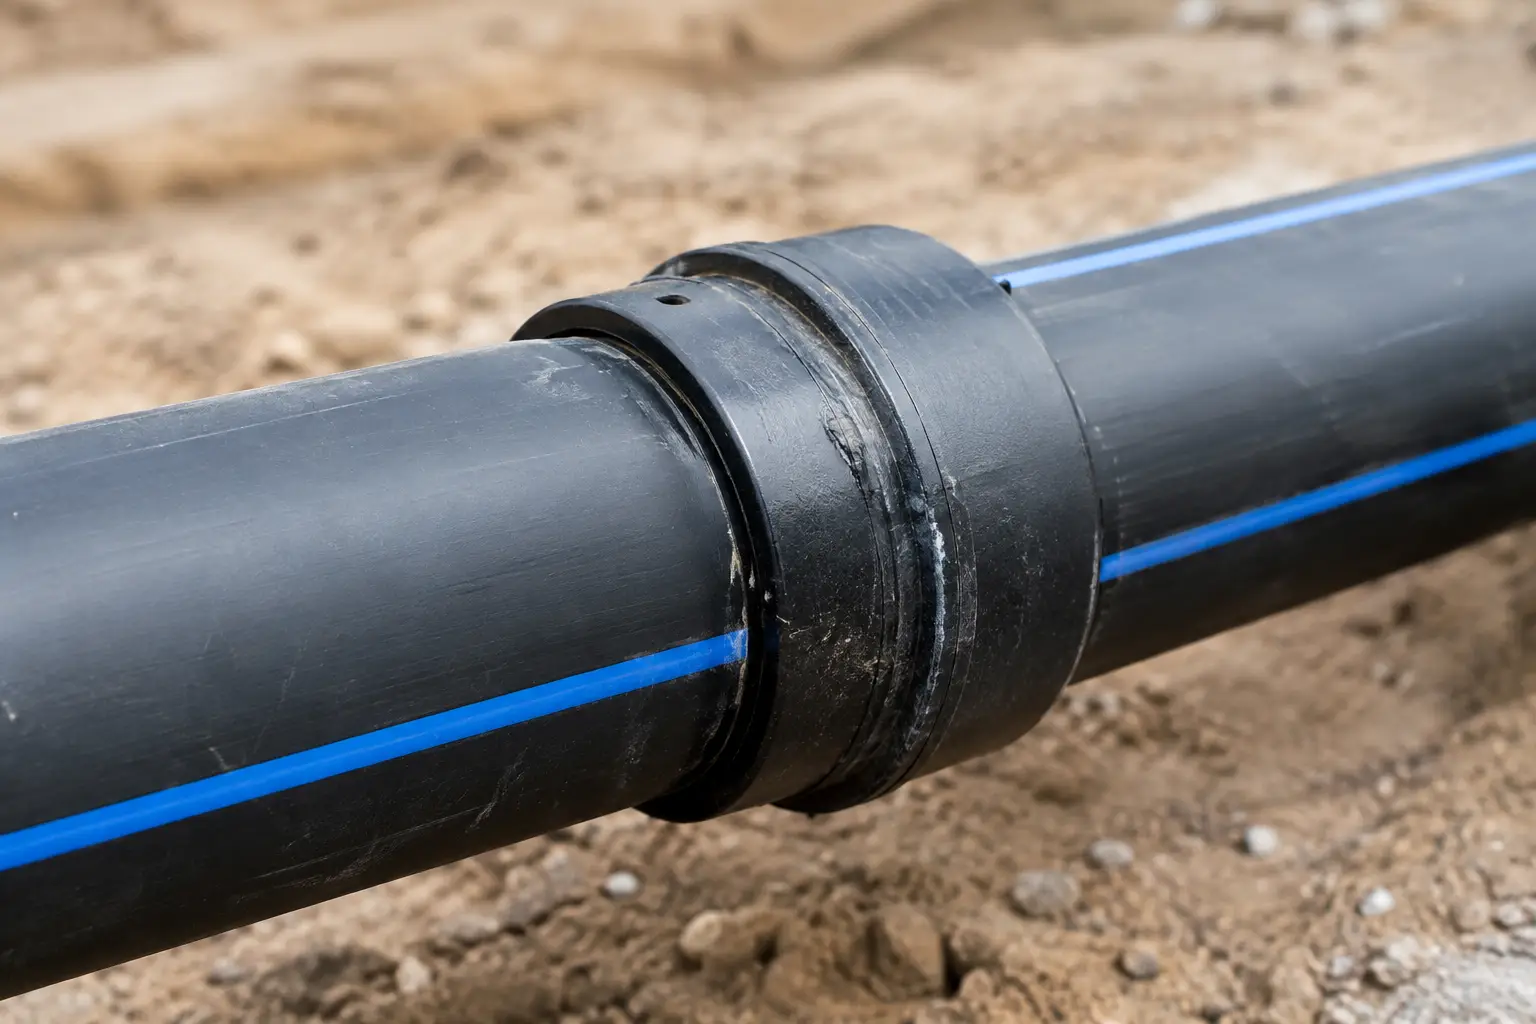
Uma junta que parece correta logo após a execução pode falhar quando a rede entra em carga, recebe recalque do solo ou passa por ciclos de pressão. Identificar os cinco sinais de solda defeituosa em tubos PEAD antes do reaterro reduz perdas de material, atraso de cronograma e intervenções caras em redes de água, esgoto, irrigação, mineração e processos industriais.
Em PEAD, a qualidade da união não depende apenas da máquina de solda. O resultado é consequência da preparação das pontas, compatibilidade dos componentes, limpeza, parâmetros ajustados ao tubo e disciplina de execução. A inspeção visual não substitui os controles do procedimento, mas é uma etapa de campo que ajuda a decidir se a junta pode seguir para teste ou deve ser cortada e refeita.
Por que uma solda de PEAD falha
Na termofusão, as extremidades do tubo ou da conexão são aquecidas e pressionadas para formar uma união contínua. Na eletrofusão, a conexão possui resistências internas que promovem o aquecimento controlado da área de contato. Em ambos os métodos, contaminação, desalinhamento, pressão inadequada, tempo incorreto ou movimentação durante o resfriamento comprometem a junta.
Há um ponto importante: uma solda defeituosa nem sempre apresenta vazamento imediato. Em linhas enterradas, a falha pode aparecer depois do reaterro, durante o ensaio hidrostático ou meses após a entrega. Por isso, a inspeção deve ocorrer enquanto a junta ainda está acessível e identificada no controle da obra.
Cinco sinais de solda defeituosa que exigem atenção
1. Cordão irregular, interrompido ou muito assimétrico
Na termofusão de topo, o cordão formado ao redor da junta deve ser contínuo e apresentar aspecto uniforme em toda a circunferência. Diferenças acentuadas entre os dois lados, trechos sem cordão, rebarba descontínua ou variações visíveis de volume merecem investigação.
Esse sinal pode indicar falta de alinhamento, pressão de fusão inadequada, faces mal usinadas ou aquecimento irregular. Um cordão grande não é, por si só, prova de qualidade. Excesso de material expelido também pode ocorrer quando a pressão ou a sequência de fusão foi mal conduzida. A avaliação precisa considerar o procedimento aplicável ao diâmetro, à espessura e ao equipamento utilizado.
2. Desalinhamento entre tubo e conexão
Degraus visíveis na parede interna ou externa da junta reduzem a confiabilidade da união. Em redes pressurizadas, o desalinhamento pode concentrar tensões e prejudicar o desempenho hidráulico. Em tubulações para esgoto ou drenagem, também pode gerar pontos de retenção e dificultar a inspeção posterior.
O problema costuma começar antes do aquecimento: mordentes mal ajustados, tubo ovalizado, apoio insuficiente ou corte fora de esquadro. Não é recomendável compensar uma montagem desalinhada aplicando mais força na máquina. A prática correta é interromper o processo, preparar novamente as extremidades e garantir o posicionamento antes de iniciar o ciclo.
3. Superfície queimada, escurecida ou com material degradado
O PEAD não deve apresentar aparência carbonizada, bolhas, fumaça excessiva ou material visivelmente degradado na região da fusão. Esses sinais podem estar associados a temperatura excessiva da placa de aquecimento, permanência além do tempo previsto ou placa contaminada.
A chapa usada na termofusão precisa estar limpa e com temperatura controlada. Resíduos aderidos à superfície podem contaminar a face do tubo e produzir uma junta visualmente aceitável, porém com baixa resistência. Caso haja queima ou alteração severa de cor, a decisão mais segura é remover o trecho soldado e refazer a união com os parâmetros revisados.
4. Falta de limpeza e contaminação na área de união
Terra, areia, umidade, óleo, graxa e marcas de manuseio não podem permanecer nas superfícies que serão soldadas. Na eletrofusão, uma raspagem incompleta da camada oxidada do tubo ou o uso de material abrasivo inadequado compromete o contato entre o PEAD e a conexão. Na termofusão, partículas entre as faces impedem uma fusão homogênea.
A contaminação é um dos defeitos mais evitáveis em campo. Ela costuma aparecer em frentes com vala aberta, chuva, poeira de britagem ou armazenamento sem proteção. O procedimento deve prever limpeza com produto apropriado, uso de raspador quando exigido pela eletrofusão e proteção da junta contra novo contato com sujeira até o término do ciclo.
Não basta limpar visualmente. Luvas sujas, panos reutilizados e ferramentas apoiadas no tubo podem reintroduzir contaminantes. Uma equipe treinada trata a área preparada como uma superfície crítica e evita tocar nela até a montagem da conexão ou o início da fusão.
5. Junta movimentada antes do resfriamento completo
Após a fusão, o PEAD precisa permanecer imóvel pelo tempo de resfriamento indicado no procedimento. Retirar o tubo da máquina cedo demais, liberar os grampos antes da hora ou movimentar a rede para ganhar produtividade pode criar tensões internas e microfalhas que não aparecem de imediato.
Esse risco é comum quando há pressão de cronograma ou dificuldade de acesso na faixa de obra. Ainda assim, acelerar essa etapa transfere o problema para o ensaio ou para a operação do sistema. O tempo de resfriamento não é tempo ocioso: ele faz parte da execução da solda.
Na eletrofusão, também é necessário respeitar o tempo informado pela conexão e registrado pelo equipamento. Indicadores de fusão elevados, quando existentes, mostram que houve aquecimento, mas não substituem a conferência do ciclo, da preparação da superfície e da imobilização da peça.
O que fazer ao encontrar um desses sinais
A orientação prática é não tentar corrigir a aparência de uma junta já fundida com aquecimento externo, lixamento do cordão ou aplicação de material adicional. Esses recursos não restabelecem a integridade da solda e podem mascarar o defeito.
Isole e identifique a junta, registre o diâmetro, o tipo de tubo, o método de soldagem, o operador, a máquina e as condições observadas. Em seguida, verifique o relatório do equipamento, quando disponível, e compare os parâmetros usados com o procedimento de soldagem. Se houver dúvida sobre a integridade, o trecho deve ser removido e refeito.
Em obras críticas, como adutoras, emissários, linhas industriais, minerodutos e redes de biogás, o plano de qualidade pode exigir rastreabilidade individual das juntas, inspeções por amostragem e ensaios destrutivos em corpos de prova. O nível de controle depende da aplicação, do risco operacional, da exigência contratual e das normas adotadas no projeto.
Prevenção começa antes de ligar a máquina
A prevenção de defeitos não se resume ao soldador. O comprador técnico e a equipe de engenharia precisam garantir que tubos, conexões e equipamentos sejam compatíveis com o método previsto. Tubos de diferentes espessuras, materiais sem identificação, conexões fora da faixa de diâmetro ou equipamentos sem calibração transformam uma atividade controlável em fonte de retrabalho.
Também vale conferir as condições de armazenamento. Pontas danificadas, tubos ovalizados por empilhamento inadequado e peças expostas a contaminação exigem tratamento antes da montagem. Em eletrofusão, é especialmente importante confirmar se a conexão corresponde ao diâmetro externo do tubo e se o equipamento consegue ler e executar o ciclo especificado pelo fabricante.
A qualificação do operador faz diferença, mas não resolve uma especificação inadequada. Uma rede de PEAD bem executada começa com a escolha correta do tubo, das conexões e do processo de união para a aplicação. Termofusão costuma ser indicada para longos trechos e diâmetros compatíveis com a máquina disponível; a eletrofusão é valiosa em reparos, derivações, espaços restritos e situações em que a mobilidade do equipamento é limitada. Cada método tem controles próprios.
Antes de fechar o fornecimento, vale alinhar quais conexões serão necessárias, onde estarão os pontos de transição, quais juntas serão feitas em campo e como será realizado o teste da rede. Esse levantamento evita improvisos com peças inadequadas durante a instalação.
Uma solda confiável não se reconhece apenas pelo aspecto final. Ela resulta de material correto, preparação rigorosa, parâmetros registrados e respeito ao resfriamento. Quando qualquer um dos cinco sinais aparecer, parar e avaliar custa menos do que localizar uma falha depois que a rede estiver enterrada.
