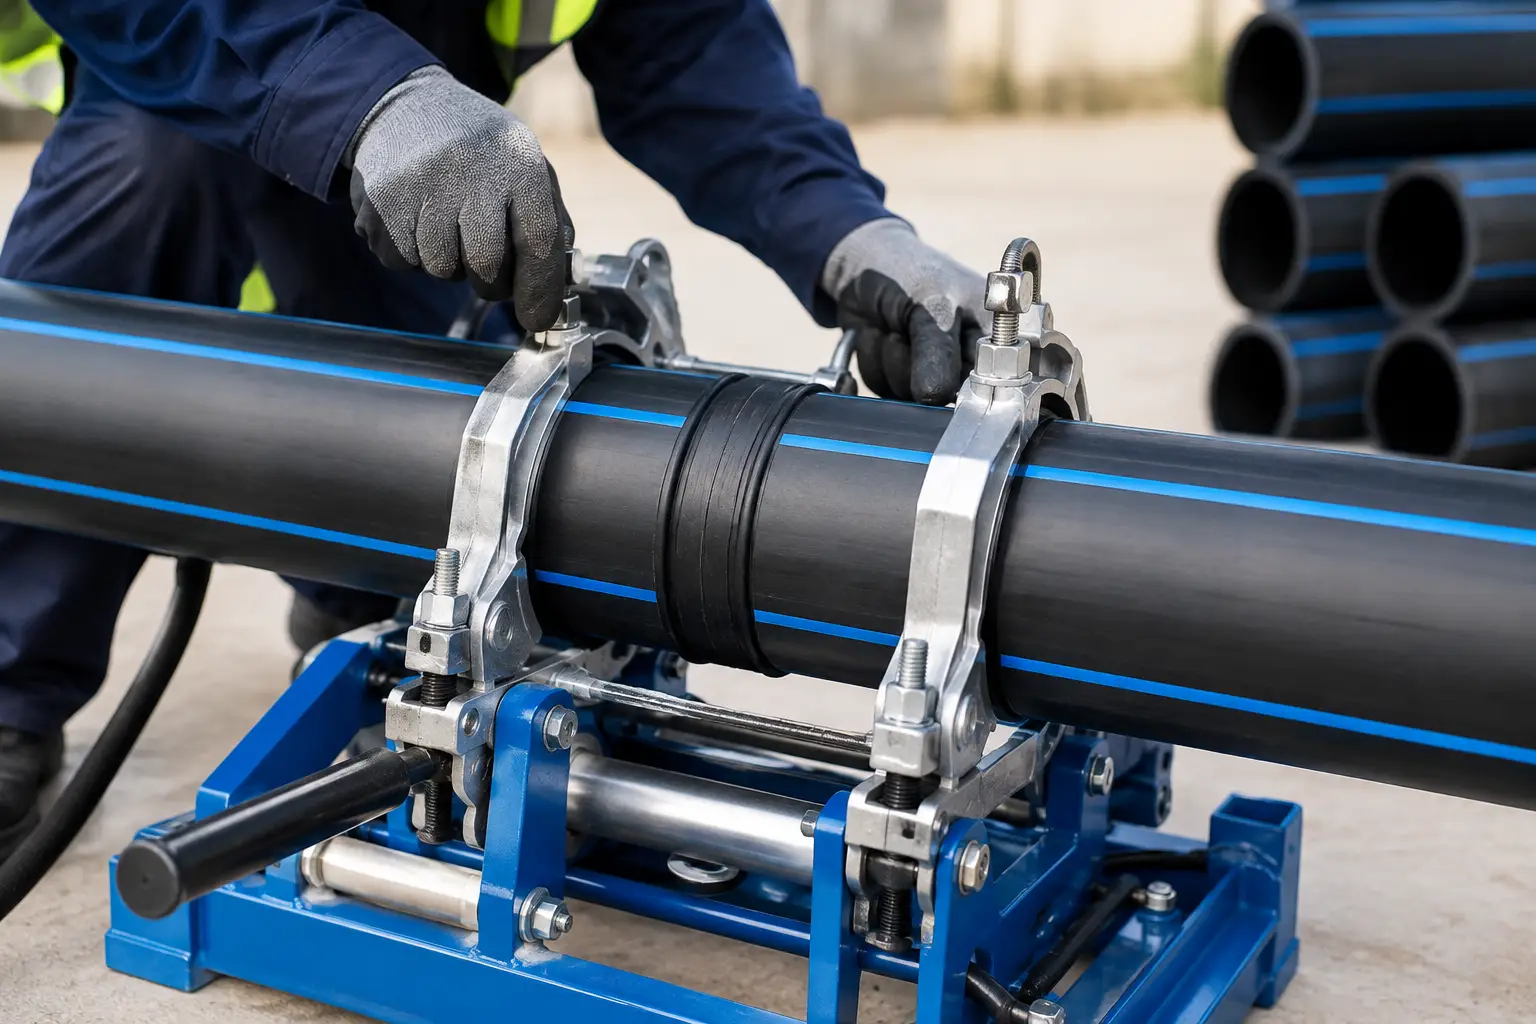
Uma junta pode parecer perfeita logo após sair da máquina e, ainda assim, falhar quando a rede entra em operação. Saber como testar solda termofusão PEAD não é apenas uma etapa de controle de qualidade: é a forma de identificar desvios de procedimento antes que eles virem vazamento, rompimento ou escavação para reparo.
Em redes de água, efluentes, processos industriais, mineração e biogás, a qualidade da união depende do conjunto: tubo compatível, equipamento calibrado, operador treinado, parâmetros corretos e rastreabilidade. O teste não substitui nenhuma dessas etapas. Ele confirma se o processo executado tem evidências suficientes de que a junta atenderá à aplicação.
O que deve ser verificado antes de testar a solda
A avaliação começa antes do aquecimento. Não faz sentido aprovar uma junta por aparência se o tubo utilizado não é compatível com a conexão, se a máquina não foi adequada ao diâmetro ou se os parâmetros foram definidos sem considerar o procedimento de soldagem.
Na termofusão de topo, as extremidades são faceadas, aquecidas por uma placa térmica e pressionadas uma contra a outra pelo tempo e pressão previstos. Cada etapa interfere no resultado. Uma placa com temperatura fora da faixa, faces contaminadas, desalinhamento excessivo ou tempo de resfriamento interrompido pode comprometer a zona fundida, mesmo que o cordão externo pareça regular.
Antes do início da produção, a equipe deve conferir a identificação dos tubos e conexões, o diâmetro externo, a espessura de parede, o lote, as condições superficiais e a limpeza das extremidades. Também precisa registrar a máquina empregada, a condição da placa de aquecimento, o operador responsável e os parâmetros aplicados.
Esses dados formam o histórico da junta. Em obras maiores, especialmente em trechos enterrados ou de difícil acesso futuro, esse registro deixa de ser burocracia e passa a ser um requisito prático para liberar a rede com segurança.
Como testar solda por termofusão em PEAD na prática
O controle mais confiável combina inspeção visual, amostras de produção, ensaios mecânicos quando previstos e teste de estanqueidade ou pressão do trecho instalado. A proporção entre esses controles depende do projeto, da criticidade da linha, do fluido transportado e das exigências do contratante.
1. Faça a inspeção visual após o resfriamento
A primeira verificação é visual e deve ocorrer após o tempo de resfriamento definido no procedimento. O cordão formado na união precisa ser contínuo, uniforme ao redor de toda a circunferência e sem sinais de contaminação, queimadura ou falta de material fundido.
Em uma solda de topo bem executada, os dois ressaltos do cordão tendem a apresentar aspecto semelhante. Diferenças marcantes entre os lados podem indicar desalinhamento, pressão inadequada ou problema durante a aproximação das faces. Rebarbas irregulares, bolhas, cavidades, trincas visíveis ou material carbonizado exigem avaliação imediata.
A inspeção visual, porém, tem limite. Ela aponta defeitos aparentes, mas não revela sozinha falhas internas ou baixa resistência na interface de fusão. Por isso, uma junta com boa aparência não deve ser considerada automaticamente aprovada em serviços críticos.
Também vale verificar o alinhamento entre os tubos. Um degrau excessivo na parede interna reduz a qualidade geométrica da união e pode afetar o escoamento, além de indicar que o posicionamento na máquina não foi adequado. O limite aceitável deve seguir o procedimento qualificado e a especificação da obra, não uma avaliação subjetiva de campo.
2. Produza corpos de prova nas mesmas condições da obra
Quando a rede exige controle mais rigoroso, a prática adequada é executar juntas de teste com o mesmo tubo, conexão, máquina e equipe que serão utilizados na instalação. Essas amostras devem reproduzir as condições reais de produção, inclusive parâmetros de aquecimento, pressão e resfriamento.
A partir desses corpos de prova, podem ser retiradas tiras para ensaios de dobramento, tração ou outros métodos mecânicos definidos pelo plano de inspeção. O ensaio escolhido depende do tipo de junta, do diâmetro, da espessura e da norma ou especificação contratual aplicável.
O ponto central é simples: não basta testar uma amostra feita em condição ideal no início da mobilização. Se houver troca de operador, máquina, lote de material ou mudança relevante nas condições de trabalho, pode ser necessário repetir a qualificação de campo. Em locais muito frios, com vento intenso ou chuva, a proteção da área de soldagem também deve entrar na análise.
3. Avalie o cordão por método destrutivo quando previsto
Em determinados contratos, o controle inclui a remoção de um trecho soldado para ensaio destrutivo. É uma medida que gera perda localizada de material e demanda recomposição, mas pode ser a escolha correta para linhas de maior responsabilidade operacional.
Nos ensaios de dobramento ou destacamento, busca-se observar o comportamento da região fundida sob esforço. A ruptura não deve ocorrer de maneira frágil na interface de solda. A interpretação, contudo, precisa seguir um critério técnico definido previamente. Não é recomendável transformar um teste de campo improvisado em decisão de aceite sem procedimento, equipamento e pessoal capacitado.
Há uma diferença relevante entre cortar uma junta para "ver como ficou" e realizar um ensaio controlado. O primeiro pode servir como verificação preliminar da equipe. O segundo produz evidência técnica para a liberação da obra.
4. Execute o teste de estanqueidade no trecho instalado
O teste de pressão ou estanqueidade verifica o comportamento do sistema montado, incluindo juntas por termofusão, flanges, válvulas, derivações e transições. Ele é indispensável em muitas redes pressurizadas, mas não deve ser tratado como ensaio exclusivo da solda.
Uma queda de pressão pode decorrer de ar aprisionado, variação de temperatura, acomodação do PEAD, vazamento em outro componente ou falha em uma junta. Por isso, o procedimento deve prever enchimento, retirada de ar, estabilização, instrumentação adequada e tempo de observação compatível com o projeto.
Em linhas de água ou processos industriais, a pressão de teste e o critério de aceitação devem estar definidos pelo projeto executivo e pelas normas aplicáveis à rede. Aplicar pressão arbitrária, acima da condição prevista, não melhora o controle e pode gerar leitura incorreta ou dano ao sistema.
Erros que invalidam o teste de uma junta PEAD
O erro mais comum é testar sem rastreabilidade. Se a equipe não sabe qual operador executou a solda, quais parâmetros foram usados e de qual lote veio o tubo, um resultado isolado tem pouco valor para investigar uma não conformidade.
Outro problema recorrente é remover a junta da máquina ou movimentar o tubo antes do resfriamento completo. O material ainda está em processo de estabilização e pode sofrer deformação. A solda pode parecer aprovada na inspeção inicial, mas apresentar desempenho inferior sob pressão ou esforço mecânico.
Também há risco quando a placa de aquecimento é limpa com ferramenta abrasiva ou contaminada entre uma solda e outra. A superfície deve ser mantida limpa conforme a orientação do equipamento e do procedimento de soldagem. Pequenas partículas, umidade ou óleo na interface podem prejudicar a fusão.
Por fim, não se deve confundir termofusão de topo com eletrofusão. Cada método possui controles próprios. Na eletrofusão, por exemplo, a preparação da superfície, a raspagem do tubo, o posicionamento da conexão e a leitura correta do código de soldagem têm peso decisivo. O plano de testes precisa corresponder ao método efetivamente empregado.
Quando aumentar o nível de controle
Nem toda obra exige o mesmo plano de inspeção. Uma linha temporária de baixa criticidade pode demandar controle diferente de uma adutora enterrada, uma rede industrial com fluido agressivo ou uma tubulação em aterro sanitário e biogás, onde o acesso para reparo pode ser caro e restrito.
Vale elevar o controle quando houver diâmetros maiores, pressão operacional relevante, necessidade de operação contínua, travessias, redes enterradas sob pavimento, transporte de efluentes críticos ou exigências específicas de fiscalização. Nesses casos, o custo de produzir amostras, registrar parâmetros e contratar ensaios é pequeno diante do custo de corrigir uma falha após a entrega.
A especificação do tubo e das conexões também precisa caminhar junto com o método de união. Uma rede bem dimensionada perde desempenho se as juntas forem executadas sem procedimento qualificado. Da mesma forma, uma boa soldagem não corrige a escolha inadequada do material para o fluido, a temperatura ou a condição de instalação.
Antes de liberar a frente de serviço, defina por escrito quais juntas serão inspecionadas, quais registros serão exigidos, qual ensaio será realizado e quem terá autoridade para aceitar ou reprovar o trecho. Esse cuidado transforma o teste de solda em controle real de obra, e não em uma conferência feita apenas quando surge um problema.
